Подшипники для упаковочного оборудования — надёжность и долговечность в работе
2026-09-12
содержание
Подшипники для упаковочного оборудования — не фоновая деталь. Они — точка сопряжения между скоростью линии и её безотказностью. Один перегретый ролик в роторе формовочного блока, один заедающий сепаратор в приводе дозатора — и конвейер останавливается. Мы видели это десятки раз: при замене импортных подшипников на аналоги без учёта температурного цикла и пылевой нагрузки среднее время наработки до отказа падало с 12 000 до 3 800 часов. Реальный расчёт — не по каталогу, а по режиму работы.
Почему стандартные подшипники часто не подходят
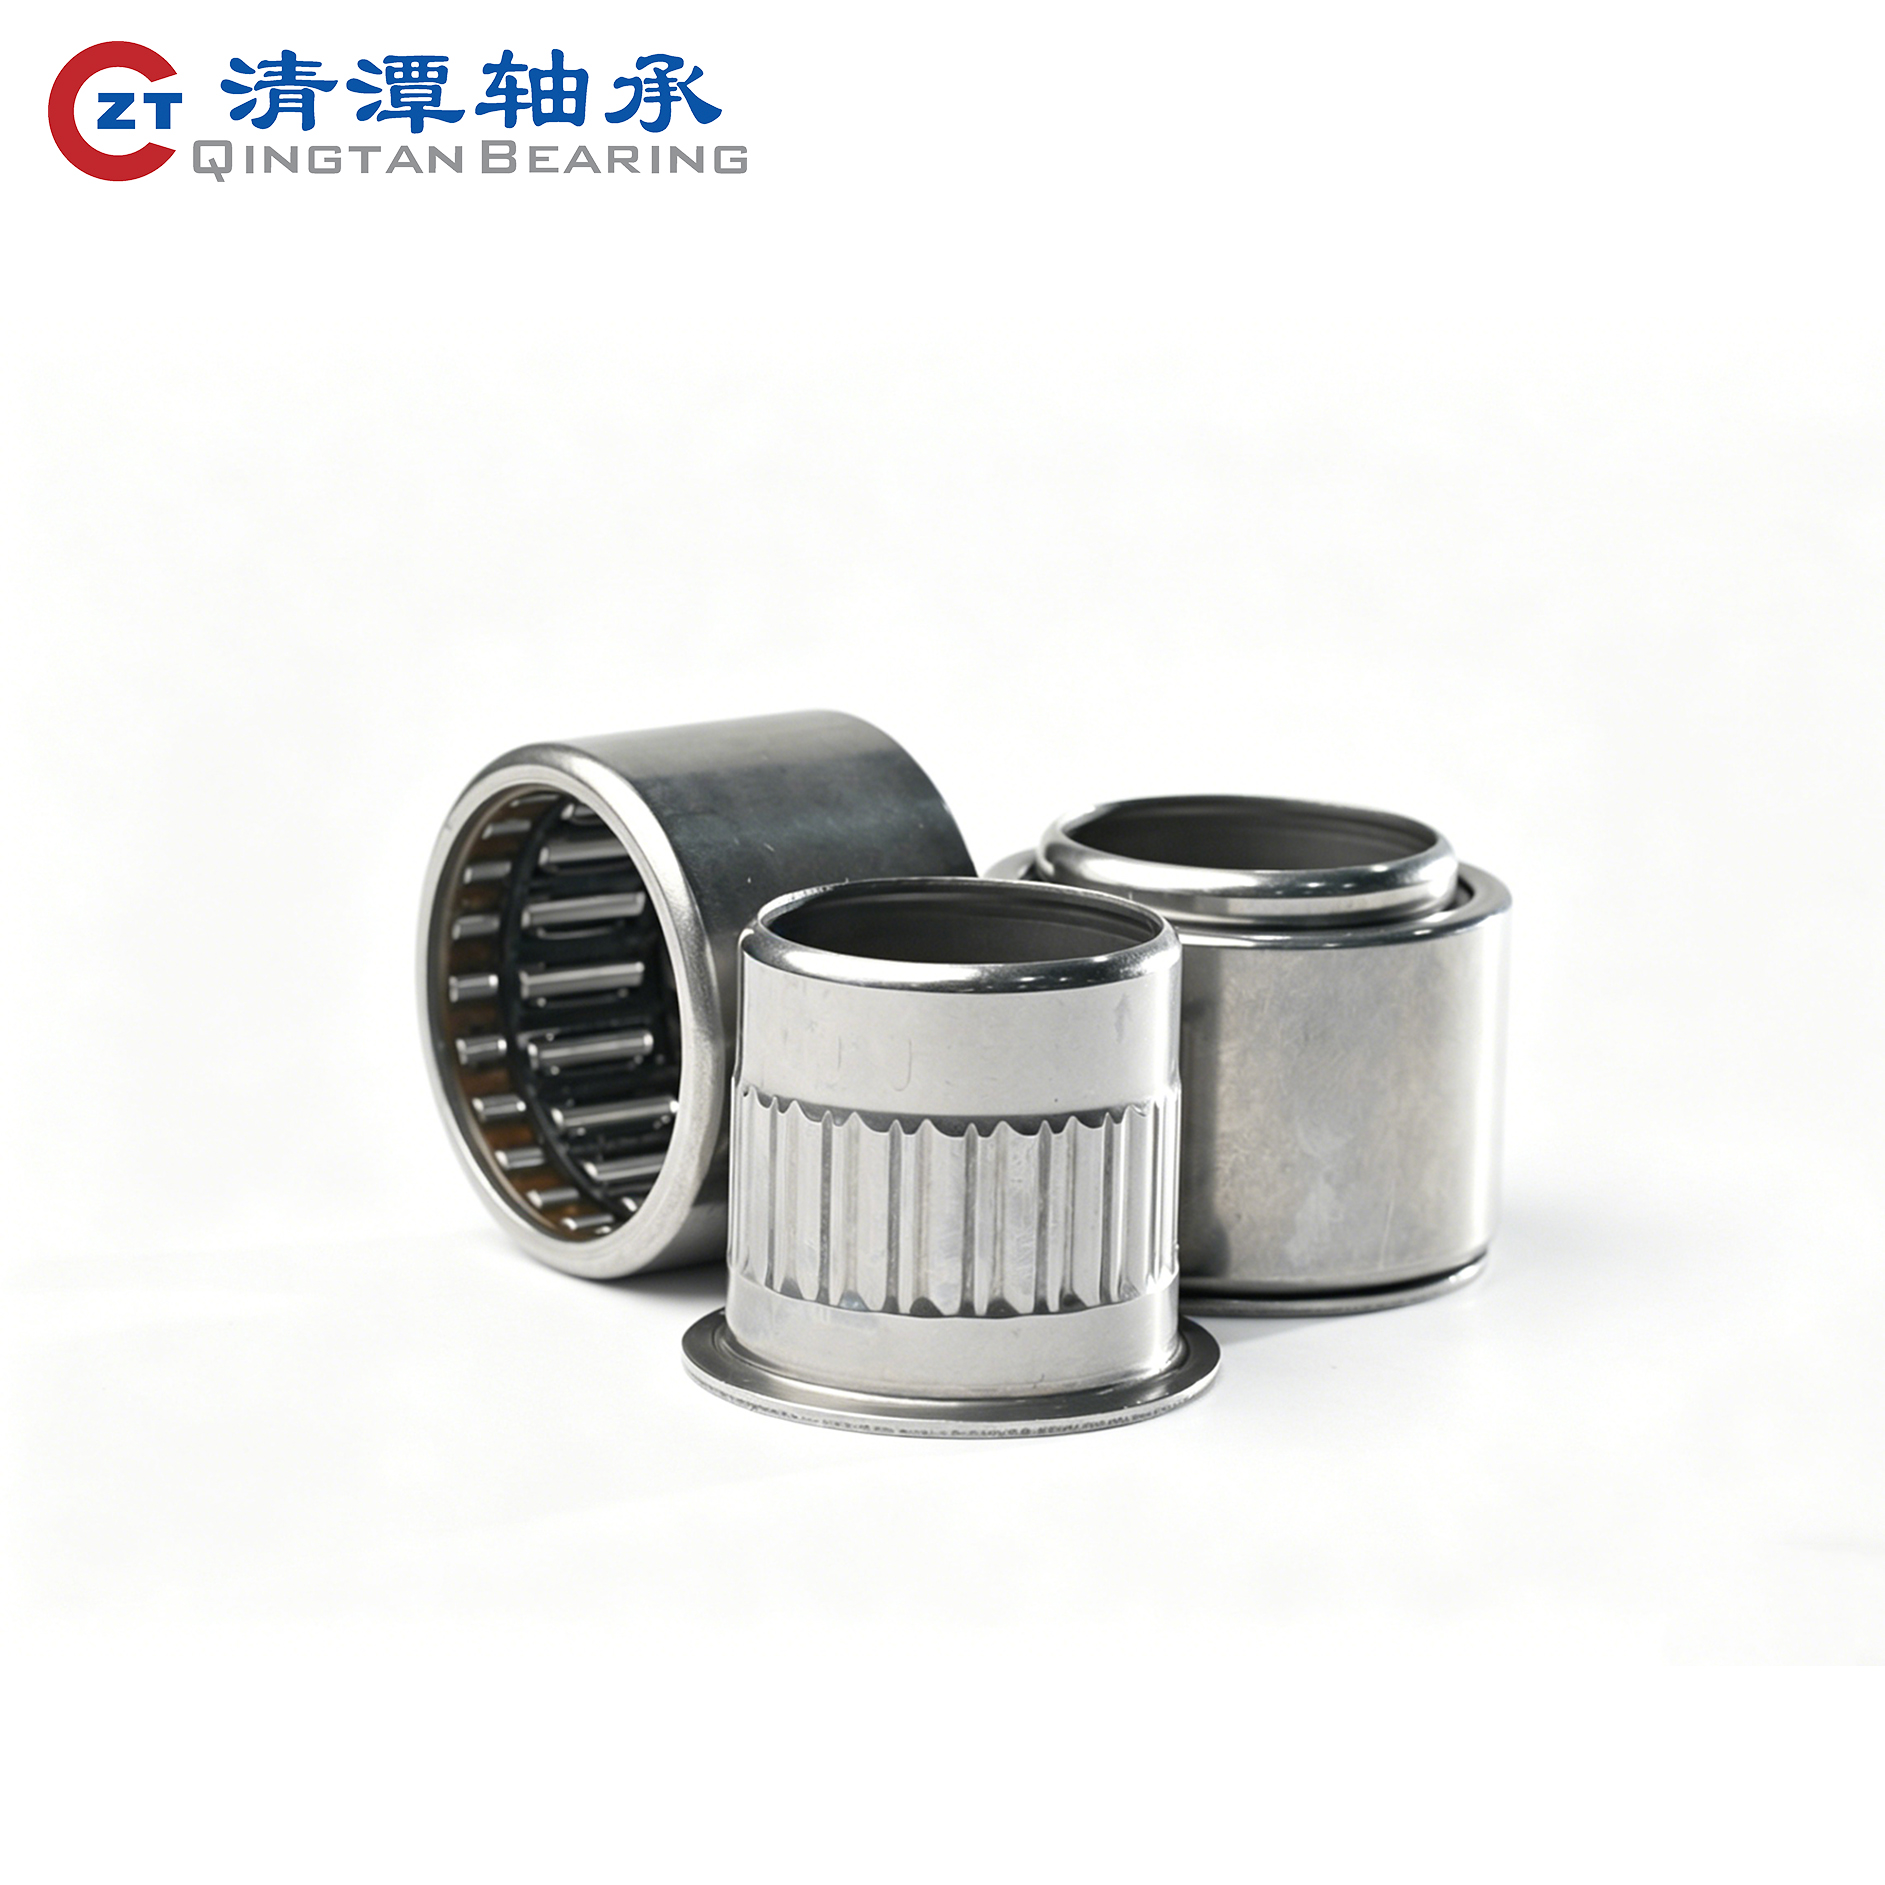
Упаковочное оборудование работает в экстремальных условиях: частые пуски/остановы, высокие динамические нагрузки, вибрация от шестерёнчатых передач, контакт с агрессивными моющими растворами и мелкодисперсной пылью упаковочных материалов. Глубокожелобчатые шариковые подшипники серии 6200 или 6800 — частый выбор, но их ресурс резко снижается при осевой составляющей нагрузки выше 15 % от радиальной. Игольчатые подшипники со штампованным наружным кольцом (серии SCE, NB) выигрывают в компактности и жёсткости, но требуют идеальной соосности и стабильной смазки. Простая замена «по посадочному размеру» почти всегда приводит к преждевременному износу дорожек качения или заклиниванию сепаратора.
Ключевые параметры, которые нельзя игнорировать
Выбор начинается не с диаметра, а с анализа трёх факторов:
- Тип нагрузки: чисто радиальная (например, в опорах валов резки), комбинированная (формовочные станции), или преобладающая осевая (уплотнительные пресс-ролики)
- Режим работы: непрерывный (до 24 ч/сут), циклический (1–3 смены с паузами), или ударно-частотный (высокоскоростные фасовочные машины с частотой до 200 циклов/мин)
- Среда эксплуатации: наличие влаги, пищевых масел, абразивной пыли, требование к коррозионной стойкости (например, нержавеющие кольца или специальные полимерные уплотнения)
Мы рекомендуем проверять не только базовую динамическую грузоподъёмность C, но и расчётный ресурс L10 с поправкой на коэффициент условий a23. Для упаковочного оборудования он редко превышает 0,6 — даже при использовании качественных изделий.
Как проектируются решения, а не просто подбираются подшипники
ООО Чанчжоу Цинтань Специальные Подшипники работает не по принципу «каталог → заказ», а по циклу «запрос → анализ → адаптация». Например, при модернизации линии по упаковке молочных продуктов заказчик столкнулся с постоянным перегревом игольчатых подшипников NKI в приводе транспортёра. Анализ показал: основная проблема — не недостаток грузоподъёмности, а задержка смазки в каналах из-за низкой вязкости при +5 °C. Решение — не увеличение размера, а изменение геометрии смазочных канавок и применение специального литиевого загустителя с расширенным температурным диапазоном. Такие правки возможны только при наличии собственной R&D-базы и технологической линии, способной перенастраивать финишную шлифовку под конкретный образец.
Надёжность — это система, а не отдельная деталь
Стабильный ресурс подшипников для упаковочного оборудования обеспечивается не одним производителем, а всей цепочкой: от качества термообработки стали (твердость HRC 60–64 с контролем глубины закалённого слоя) до точности сборки (радиальное биение внутреннего кольца не более 3 мкм для миниатюрных изделий диаметром до 10 мм). На производственной площадке ООО Чанчжоу Цинтань действует многоуровневый контроль: каждая партия проходит испытания на вибрацию, шум, предельные обороты и долговечность в климатической камере. Сертификация IATF 16949 здесь — не формальность, а ежедневная практика: 100 % контроля входящих материалов, 100 % выходного тестирования, 99 % технической компетентности инженеров. Это позволяет гарантировать, что подшипники для упаковочного оборудования будут работать не «до первого отказа», а до запланированного ТО — без внеплановых простоев.
Выбор подшипников для упаковочного оборудования — это инвестиция в стабильность цикла, а не расход на комплектующие. Каждая остановка линии стоит дороже, чем весь комплект опорных узлов на год. Надёжность рождается там, где инженерное понимание процесса встречается с технологической дисциплиной производства. Именно так создаются решения, которые работают — без лишних вопросов и без скрытых ограничений.



Пожалуйста, оставьте нам сообщение
-


-


-


-


-
vk:1096575781